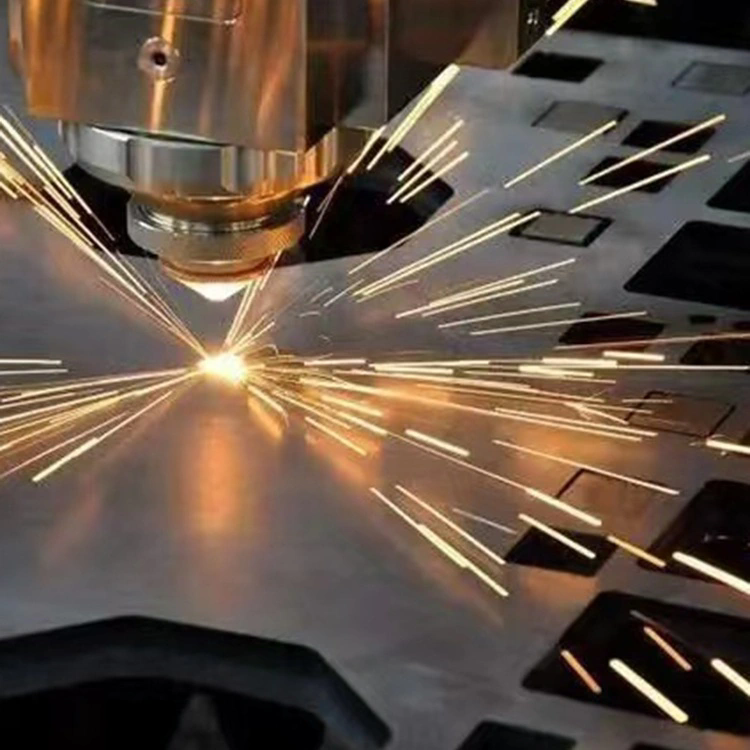
A modern gyártás tája soha nem látott ütemben változik, a bonyolultabb geometriák, a szigorúbb tűréshatárok és az egzotikus anyagösszetételek iránti kereslet hatására. Évtizedekig a lézervágás nagyrészt a szabványos vas- és színesfémekre, valamint az alapvető polimerekre korlátozódott. A rezonátortechnológia, a nyalábtovábbító rendszerek és a vezérlőszoftver fejlődése azonban szétzúzta ezeket a korlátokat. Ma haladólézeres vágása rendszerek nem csupán eszközök; ezek kifinomult gyártási központok, amelyek képesek feldolgozni egy sor olyan anyagot, amelyeket egykor lehetetlennek vagy nem praktikusnak tartottak fénnyel vágni.
Az innovációra vágyó mérnökök, tervezők és beszerzési szakemberek számára kritikus fontosságú annak megértése, hogy mely új anyagok dolgozhatók fel fejlett lézervágó rendszerekkel. Legyen szó az elektromos járművek alkatrészeihez szükséges nagy fényvisszaverő képességű rézötvözetekről vagy az űrhajózásban használt finom kompozit anyagokról, a modern lézerberendezések képességei drámaian bővültek. atTianjin Shenghui Metal Products Co., Ltd.,első kézből voltunk tanúi ennek az evolúciónak, a csúcstechnológiát integrálva biztosítva, hogy gyárunk továbbra is az ipari forradalom élvonalában maradjon.
Tartalomkönyvtár
Milyen egzotikus fémeket és ötvözeteket vágnak most rutinszerűen lézervágással?
Az "egzotikus" kifejezés a kohászatban jellemzően olyan anyagokra vonatkozik, amelyeket keménységük, szívósságuk vagy kémiai reakcióképességük miatt nehéz megmunkálni. A hagyományos mechanikus forgácsolási módszerek gyakran elmaradnak ezekkel az ötvözetekkel, ami a szerszámok nagy kopásához és lassú áteresztőképességéhez vezet. A lézervágás legújabb fejlesztéseivel azonban lebontottuk ezeket az akadályokat. Üzemünk rutinszerűen dolgoz fel olyan anyagokat, amelyek mindössze egy évtizeddel ezelőtt tönkretették volna a szerszámokat.
Az egyik legjelentősebb áttörés a nagy szilárdságú repülőgép-űrötvözetek, például az Inconel, a Hastelloy és a Titanium feldolgozása. Ezek az anyagok elengedhetetlenek olyan alkatrészekhez, amelyeknek ellenállniuk kell a szélsőséges hőmérsékleteknek és nyomásoknak. A fejlett lézervágó rendszerek speciális hullámhossz-beállításokat és impulzusmodulációkat alkalmaznak, hogy olyan minimális hőhatású zónát hozzanak létre, hogy az anyag szerkezeti integritása érintetlen maradjon. Ezt úgy érjük el, hogy nagynyomású segédgázokat használunk, amelyek egyszerre hűtik a vágott anyagot és eltávolítják az olvadt anyagot, megakadályozva a mikrorepedezést.
Egy másik hatalmas növekedést elért kategória az autóiparban használt fejlett nagyszilárdságú acélok (AHSS) feldolgozása. Ezek az acélok, beleértve a préseléssel edzett acélt (PHS), hihetetlenül erősek, de köztudottan nehezen vághatók. Rendszereinkben több kilowattos szálas lézereket használunk, amelyek olyan sebességgel és pontossággal hajtják át ezeket az anyagokat, amelyeket a mechanikus prések nem tudnak elérni. Lézeres vágási rendszereink rugalmassága lehetővé teszi a gyors prototípuskészítést és a kis mennyiségű gyártást anélkül, hogy költséges kemény szerszámokra lenne szükség.
Továbbá javult az orvosi és elektronikai iparban használt nagy tisztaságú fémek vágásának képessége. A sebészeti implantátumokhoz használt tantál és a félvezető alkatrészekhez használt molibdén ma már naponta feldolgozzuk gyárunkban. Berendezéseink pontossága biztosítja, hogy ne legyen szennyeződés, ami létfontosságú a biokompatibilitás és az elektronikus teljesítmény szempontjából. Az alábbiakban egy táblázat részletezi az ezekhez a fejlett fémekhez használt elsődleges lézervágó rendszereink specifikációit.
|
Anyag kategória
|
Specifikus ötvözetek
|
Lézer típus
|
Maximális vastagság (mm)
|
Segédgáz
|
| Szuperötvözetek |
Inconel 718, Hastelloy C-276 |
Fiber Laser (6kW - 12kW) |
20 mm |
Nitrogén / Argon |
| Nagy szilárdságú acélok |
Usibor 1500, Ductibor 500 |
Fiber Laser (8kW - 15kW) |
30 mm |
Sűrített levegő / nitrogén |
| Tűzálló fémek |
Molibdén, tantál, volfrám |
Zöld hullámhosszú szálas lézer |
8 mm |
Argon |
| Titán ötvözetek |
5. fokozat (Ti6Al4V), 23. fokozat |
Fiber Laser (4kW - 8kW) |
25 mm |
Argon (az oxidáció elkerülése érdekében) |
Ez a táblázat bemutatja a Tianjin Shenghui Metal Products Co., Ltd. műszaki képességeit. Különféle lézerforrásokba való befektetésünk lehetővé teszi számunkra, hogy a vágási folyamatot a munkadarab konkrét metallurgiai tulajdonságaihoz igazítsuk. Nem támaszkodunk egy mindenkire érvényes megközelítésre; ehelyett a lézer hullámhosszát és teljesítményét az anyag abszorpciós jellemzőihez igazítjuk. Ez biztosítja, hogy amikor azt kérdezi: "Milyen új anyagokat lehet most feldolgozni fejlett lézervágó rendszerekkel?" a válasz szinte mindig határozott „Igen”, ha partnerségünk van.
Hogyan kezelik a fejlett rendszerek a fényvisszaverő és kompozit anyagokat?
Történelmileg a fényvisszaverő anyagok, mint a réz, sárgaréz és alumínium jelentették a lézervágás veszélyét. A lézersugár visszaverődik a rezonátorba, katasztrofálisan károsítva az optikát és magát a lézerforrást. Hasonlóképpen, a kompozit anyagok heterogén szerkezetükkel kihívásokat jelentettek a mátrix és az erősítés eltérő párolgási pontja miatt. Szóval, hogyan győzték le ezeket az akadályokat a fejlett lézervágó rendszerek?
A fényvisszaverő anyagok megoldása a fejlett szálas lézer technológia alkalmazásában rejlik, beépített visszaverődés elleni védelemmel. A régebbi CO2 lézerekkel ellentétben a modern szálas lézerek szilárdtest-erősítő közeget használnak. Rendszereink érzékelőkkel vannak felszerelve, amelyek azonnal érzékelik a visszaverődést. Ha a visszavert energia kiugrását észleli, a rendszer módosítja az impulzusparamétereket, vagy egy pillanatra leállítja a sugarat az üreg védelme érdekében. Ezenkívül a szálas lézerek rövidebb hullámhosszát (általában 1,07 mikrométer) könnyebben nyeli el a réz és a sárgaréz, mint a hosszabb hullámhosszú CO2 lézereket. Ez azt jelenti, hogy a visszaverődés helyett az energia hatékonyan hővé alakul, ami tiszta, gyors vágásokat tesz lehetővé.
Ami a kompozitokat illeti, az olyan anyagok feldolgozása, mint a szénszál-erősítésű polimerek (CFRP) és az üvegszál-erősítésű polimerek (GFRP) valósággá vált. Itt nem csak a teljesítmény, hanem az impulzus időtartama a kulcs. Ultrarövid impulzusú lézereket (pikoszekundumos vagy femtoszekundumos) használunk, amelyek olvadás helyett szublimációval párologtatják el az anyagot. Ez a "hideg ablációs" eljárás biztosítja a szénszálak tisztán vágását anélkül, hogy a környező polimer mátrix megolvadna, ami durva élekhez és rétegvesztéshez vezetne.
Üzemünk a modern elektronikában és szigetelésben használt többrétegű anyagok vágását is tökéletesítette. Ezek gyakran fémfóliához kötött polimer fóliából állnak. A hagyományos vágás összekenné a rétegeket. Fejlett sugárformázó optikáinkkal a fókuszpontot úgy állíthatjuk be, hogy pontosan átvágjuk a köteget anélkül, hogy az egyes rétegeket torzítanánk. Íme a kulcsfontosságú képességek, amelyeket ezekhez a nehéz anyagokhoz kínálunk:
-
Fényvisszaverő fémek:Tiszta réz (6 mm-ig), sárgaréz (8 mm-ig) és magas szilíciumtartalmú alumínium.
-
Termikus kompozitok:Szénszálas prepreg és keményített CFRP (10 mm-ig) minimális elszenesedéssel.
-
Laminált anyagok:Rézbevonatú laminátumok (CCL) NYÁK-gyártáshoz, sorjamentesen vágva.
-
Bevont anyagok:Horganyzott acél és alucink, vágott éltömítéssel a korrózió megelőzésére.
A Tianjin Shenghui Metal Products Co., Ltd.-nél kifejezetten ezekhez az anyagokhoz konfigurált munkaállomásaink vannak. Mérnökeink ismerik a gerenda és a különböző anyagok közötti kölcsönhatás árnyalatait. Nem egyszerűen feldolgozzuk ezeket a tételeket; elemezzük az anyagösszetételt az optimális betáplálási sebesség és gázkombináció meghatározásához. Ez a műszaki szakértelem alapozza meg hírnevünket, és miért bízzák ránk ügyfeleink legnagyobb kihívást jelentő projektjeit. Amikor tudniuk kell, hogy mely új anyagokat lehet most fejlett lézervágó rendszerekkel megmunkálni, sikereinkre tekintenek.
Miért életképesek a nem fémes anyagok, mint a kerámia és a zafír?
A lézeres vágásnak a tisztán fémmegmunkáló szerszámról az univerzális megmunkálási megoldásra való átmenetét a legjobban a kemény, törékeny nem fémeken való alkalmazása szemlélteti. Az olyan anyagokat, mint a műszaki kerámiák (timföld, cirkónium-oxid), a zafír és a speciális üveg köztudottan nehéz formálni. Hajlamosak a hőterhelés hatására megrepedni, és keményebbek, mint a legtöbb vágószerszám. A lézer hullámhossz- és sugárszabályozási innovációinak köszönhetően azonban az a kérdés, hogy mely új anyagok dolgozhatók fel fejlett lézervágó rendszerekkel, éppen ezek az anyagok szerepelnek.
A hagyományos lézerek megküzdöttek a kerámiával, mert átlátszóak vagy visszaverik az infravörös fényt. Megközelítésünk vagy CO2 lézereket (amelyek hosszabb hullámhosszúak, és ezt a kerámia rács elnyeli), vagy újabban zöld és UV lézereket alkalmaznak. Például zafír vágásakor, amelyet nagy tartósságú óralapokhoz és okostelefonok kameráihoz használnak, a "filamentációnak" nevezett technikát alkalmazzuk. Az anyag belsejében egy ultrarövid impulzusú lézer van fókuszálva. A nagy intenzitás plazmaszálat hoz létre, amely belsőleg módosítja az anyagot, és gyakorlatilag felületi sérülés nélkül hoz létre elválasztóvonalat. Az alkatrészeket ezután enyhe mechanikai erővel szétválasztják, így érintetlen éleket kapnak.
A teljesítményelektronikában használt vezetőképes kerámiáknál, mint például a szilícium-karbid (SiC), többlépcsős eljárást alkalmazunk. Először egy kis teljesítményű sugár pontozza az anyagot. Ezután egy ellenőrzött törési folyamat elválasztja az alkatrészeket. Ez biztosítja, hogy a SiC kényes elektromos tulajdonságait ne sértsék a mikrorepedések. Lézeres vágórendszereink precíziós fokozatokkal vannak felszerelve, amelyek az anyagot álló sugár alatt mozgatják, biztosítva az abszolút pontosságot és minimalizálva a munkadarabot széttörő vibrációt.
Ezen anyagok feldolgozásának életképessége új tervezési lehetőségeket nyit meg az iparágakban. Az orvosi technológiában a cirkónium-oxid fogászati implantátumok és sebészeti eszközök mostantól percek, nem pedig napok alatt egyedi geometriára vághatók. A félvezetőiparban az üveg közbeiktatása és a kerámia hordozók pontos vágásának lehetősége lehetővé teszi a miniatürizált elektronika következő generációját. Az alábbiakban felsoroljuk azokat a nem fémes anyagokat, amelyeket gyárunk jelenleg feldolgoz, bemutatva képességeink széles skáláját:
-
Műszaki kerámia:Alumínium-oxid (Al2O3), cirkónium-oxid (ZrO2), szilícium-nitrid (Si3N4).
-
Kristályos anyagok:Szintetikus zafír, kvarc és rubin.
-
Speciális üveg:Boroszilikát, Gorilla Glass és Fused Silica.
-
Természetes anyagok:Nagy sűrűségű grafit és szén-szén kompozitok.
Ez a nemfémekre való terjeszkedés jelentős befektetést jelent a Tianjin Shenghui Metal Products Co., Ltd. szakértelmébe. Technikuinkat kifejezetten a rideg anyagfeldolgozás művészetére képeztük ki. Más gondolkodásmódot igényel, mint az acél vágásához; a türelem és a precizitás a legfontosabb. Ezen technikák elsajátításával ügyfeleinknek egyetlen forrásból biztosítjuk az összes precíziós gyártási igényt, akár hüvelyk vastagságú acéllal, akár ostyavékony zafírral dolgoznak. Üzemünkben naponta választ kapunk arra a kérdésre, hogy mely új anyagok dolgozhatók fel fejlett lézervágó rendszerekkel.
Összegzés: Az anyagfeldolgozás jövője
A lézeres vágási technológia útja a folyamatos bővülés útja. Kezdettől fogva a vékony lemezek vágásához használt szűk eszközként sokoldalú, a modern ipar számára nélkülözhetetlen eljárássá fejlődött. Megvizsgáltuk, hogy a fényvisszaverő fémek, szuperötvözetek, kompozitok és még a rideg kerámiák is a lehetőségek tartományába esnek. Ezt a fejlődést a fejlett lézerforrások, az intelligens vezérlőrendszerek, valamint a mélyreható kohászati és anyagtudományi ismeretek szinergiája vezérli.
A versenyképesség megőrzésére törekvő vállalkozások számára nem csupán tudományos gyakorlat annak megértése, hogy mely új anyagok dolgozhatók fel fejlett lézervágó rendszerekkel; ez stratégiai előny. Lehetővé teszi az ellátási láncok konszolidációját, az átfutási idők csökkentését, és olyan termékek létrehozását, amelyek teljesítményjellemzői korábban elérhetetlenek voltak. Üzemünkben elkötelezettek vagyunk amellett, hogy tovább feszegessük ezeket a határokat. Folyamatosan teszteljük az új anyagokat és finomítjuk folyamatainkat annak érdekében, hogy ügyfeleinknek egy kihívásokkal teli projektje esetén készen álljunk a szállításra.
Ha a lézervágás legújabb vívmányait szeretné hasznosítani következő projektjéhez, kérjük, hogy tegye meglépjen kapcsolatba velünk. Legyen a Tianjin Shenghui Metal Products Co., Ltd. partnere az innovációban. Csapatunk készen áll arra, hogy részletes elemzést és árajánlatot adjon az Ön konkrét anyagfeldolgozási igényeire. Tapasztalja meg fejlett lézervágó rendszereink pontosságát és képességeit még ma.
Gyakran Ismételt Kérdések (GYIK)
Mely új anyagokat lehet ma olyan fejlett lézervágó rendszerekkel feldolgozni, amelyek egy évtizeddel ezelőtt még lehetetlenek voltak?
Egy évtizeddel ezelőtt az olyan erősen visszaverő anyagokat, mint a tiszta réz és a sárgaréz rendkívül nehéz volt feldolgozni, mivel fennállt a visszaverődés veszélye, amely károsítja a lézerforrást. Napjainkban a fejlett szálas lézerrendszerek, mint például a Tianjin Shenghui Metal Products Co., Ltd.-nél használtak, visszaverődés elleni védelemmel és rövidebb hullámhosszakkal vannak felszerelve, amelyeket ezek a fémek könnyen elnyelnek. Ezenkívül a törékeny nemfémeket, például a műszaki kerámiákat (timföld, cirkónium-oxid) és a kristályos anyagokat, például a zafírt, rutinszerűen vágják ultrarövid impulzusú lézerekkel, amelyek "hideg ablációt" hajtanak végre, megakadályozva a termikus repedést. Ezek a fejlesztések gyakorlatilag megkétszerezték a feldolgozható anyagok körét, lehetővé téve az innovációt az elektronika, a repülőgépipar és az orvosi eszközök gyártása terén.
Hogyan viszonyul a lézeres vágás minősége az olyan új anyagokhoz, mint a CFRP a hagyományos fémekhez képest?
A minőségi mutatók eltérőek, mivel a hibamódok eltérőek. A hagyományos fémeknél a minőséget az élérdesség (Ra) és a salak mértéke méri. Az olyan új anyagok esetében, mint a szénszál-erősítésű polimer (CFRP), az elsődleges szempont a hő által érintett zóna (HAZ) és a rétegelválasztás. A fejlett lézervágó rendszerek ezt az impulzusos szálas lézerek vagy UV lézerek használatával oldják meg, amelyek minimalizálják a hőbevitelt. Üzemünkben az úgynevezett "száraz vágást" érjük el a CFRP-n, ahol a mátrix anyaga nem olvad meg és nem ég el, a szálak pedig tisztán nyíródnak. Ez gyakran jobb vágási minőséget eredményez, mint a mechanikus marás, mivel nincs szerszámkopás vagy vibráció, ami egyenletes élminőséget biztosít több ezer alkatrészen, ami létfontosságú az űrrepülés szerkezeti elemei számára.
Melyek a korlátok a nagy fényvisszaverő képességű fémek modern lézervágó rendszerekkel történő feldolgozásakor?
Bár a modern rendszerek legyőzték a visszatükrözés elsődleges kockázatát, még mindig vannak gyakorlati korlátok. A fő korlátozás a vastagság. Míg a rezet akár 6 mm-ig is megbízhatóan vágjuk, a vastagabb (10 mm feletti) szakaszok vágása kihívást jelent az anyag magas hővezető képessége miatt, amely gyorsan elvezeti a hőt a vágási zónából. Ez lassabb vágási sebességhez vezethet az azonos vastagságú acélhoz képest. Emellett az anyag tisztasága is számít; az oxigénmentes nagy vezetőképességű (OFHC) réz másképpen vág, mint az elektrolitikusan szívós szurok (ETP) réz. Mérnökeink a Tianjin Shenghui Metal Products Co., Ltd.-nél figyelembe veszik ezeket az árnyalatokat a gyújtópont beállításával és a nitrogén nagyon nagy nyomású használatával, hogy tiszta, sorjamentes élt biztosítsanak, de az ötvözet kémiájának megértése kulcsfontosságú a sikeres eredmény eléréséhez.
A fejlett lézervágó rendszerek képesek a bevont vagy festett anyagokat a bevonat károsodása nélkül feldolgozni?
Igen, ez a modern lézervágás egyik jelentős előnye. Előre festett vagy bevont fémek megmunkálásakor gyakran az a cél, hogy a fémet átvágják anélkül, hogy a felületen feltörne a bevonat, vagy visszaégetne a vágott élről. Ez az úgynevezett "bevonatbarát vágás" révén érhető el. A nagyon kis vágásszélességű szálas lézer használatával és az impulzus alakjának optimalizálásával elpárologtathatjuk a fémet, miközben a környező bevonatot érintetlenül hagyjuk. Az olyan anyagoknál, mint a horganyzott acél, speciális forgácsolási paramétereket is alkalmazunk, amelyek minimalizálják a cink elpárolgását a vágási élnél, ami csökkenti a cink-oxid (fehér rozsda) képződését az utófeldolgozás során. Lézervágó rendszereink speciális receptúrákkal vannak programozva ezekhez az anyagokhoz, hogy biztosítsák a bevonat esztétikai és védő tulajdonságainak megőrzését.
Milyen konkrét lézerparaméterek a legkritikusabbak új műszaki kerámiák és üvegek vágásakor?
A műszaki kerámiák és üvegek esetében a legkritikusabb paraméter már nemcsak a teljesítmény, hanem a hullámhossz és az impulzus időtartama. Ezek az anyagok átlátszóak a szabványos infravörös szálas lézerekkel szemben, ezért vagy CO2 lézerre (9,3 µm és 10,6 µm közötti hullámhosszúság), amelyet a szilícium-dioxid szerkezete elnyel, vagy zöld/UV lézerre van szükség a nagy pontosságú "hidegvágáshoz". Az impulzus időtartama ugyanolyan fontos; pikoszekundumos vagy femtoszekundumos impulzusokat használunk. Ez hihetetlenül rövid (a másodperc kvadrilliód része), ami olyan gyorsan szállít energiát, hogy az anyag szilárd halmazállapotból közvetlenül gázzá szublimál, anélkül, hogy megolvadna. Ez a „hideg ablációs” eljárás elengedhetetlen a kerámia mátrixban bekövetkező mikrorepedések és hőterhelés elkerüléséhez. Ezenkívül a fókuszpont pozicionálását szubmikron pontossággal kell szabályozni, hogy a vágás függőleges és pontos legyen.
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик