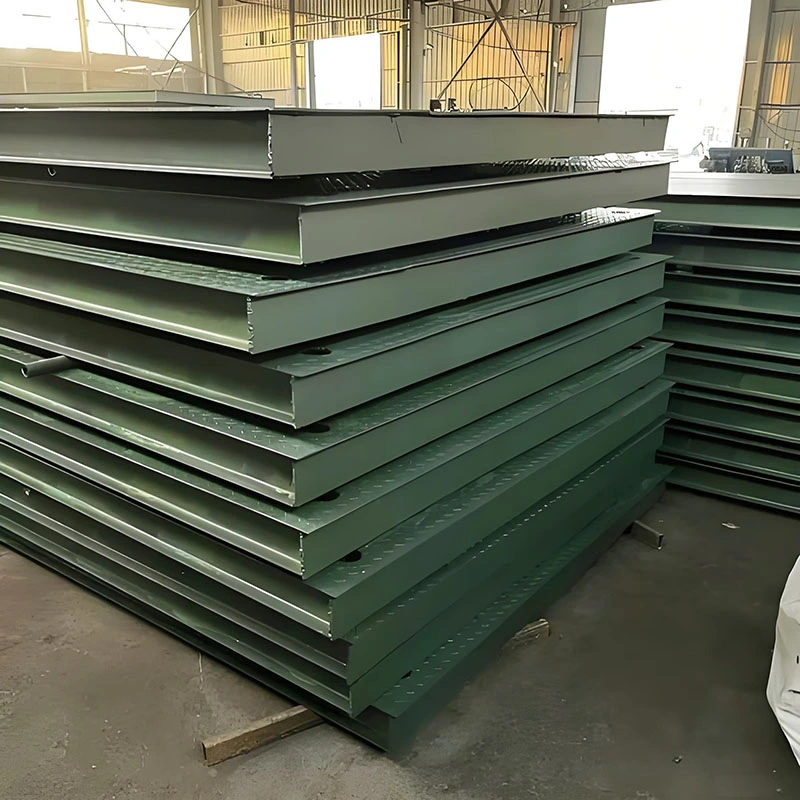
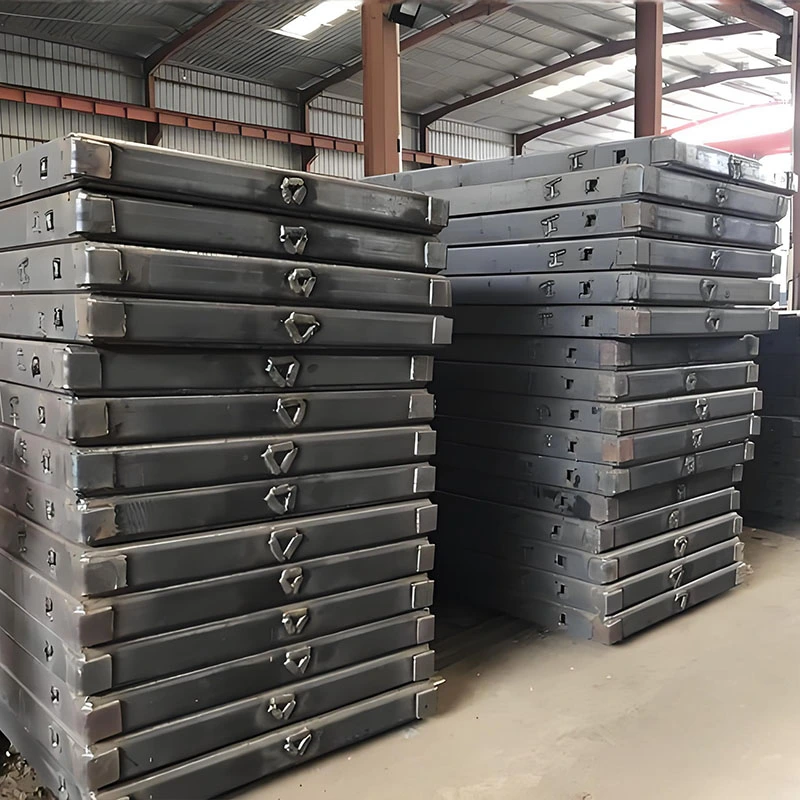
Az ipari gyártás tája szeizmikus változáson megy keresztül. A nagy teherbírású fémgyártás területén, ahol a vastagság, a pontosság és a teljesítmény nem alku tárgya, a hagyományos módszereket egyre inkább felváltja egy fejlettebb, hatékonyabb és sokoldalúbb technológia: a nagy teljesítményű.lézeres vágás. Üzemünk évtizedek óta élen jár a fémfeldolgozásban, és ennek az átalakuló evolúciónak a saját bőrén lehetünk tanúi. A kérdés már nem az, hogy a gyártók alkalmazzák-e a nagy teljesítményű lézereket, hanem az, hogy milyen gyorsan tudják integrálni azokat, hogy versenyképesek maradjanak. Ez a technológia már nem luxus; ez a képesség, a minőség és a hatékonyság új mércéje az igényes projektek kezelésében. A Tianjin Shenghui Metal Products Co., Ltd.-nél a legmodernebb, nagy teljesítményű lézervágó rendszerekbe történő befektetésünk alapvető részét képezi azon elkötelezettségünknek, hogy páratlan értéket biztosítsunk ügyfeleinknek a bányászat, az építőipar, az energia és a nehézgépek ágazatában.
Tartalomjegyzék
Mi az a nagy teljesítményű lézeres vágás, és miben különbözik a hagyományos módszerektől?
A nagyteljesítményű lézervágás az ipari gyártás összefüggésében jellemzően 6 kW-os és nagyobb teljesítményű rendszereket jelent, amelyeknél a gépek már rutinszerűen elérik a 15 kW, 20 kW, sőt 30 kW teljesítményt is. Lényegében ez egy termikus elválasztási folyamat, amelyben egy fókuszált, nagy energiasűrűségű lézersugár megolvasztja, elégeti vagy elpárologtatja az anyagot egy programozott útvonalon, és egy nagynyomású gázsugár segítségével kilöki az olvadt anyagot és tiszta bevágást hoz létre. Üzemünk szálas lézer technológiát alkalmaz, ahol a lézersugarat aktív szálban állítják elő, és egy rugalmas szálkábellel juttatják el a vágófejhez. Ez a régebbi CO2 lézerrendszerekhez képest kiváló elektromos hatékonyságot, sugárminőséget és megbízhatóságot kínál.
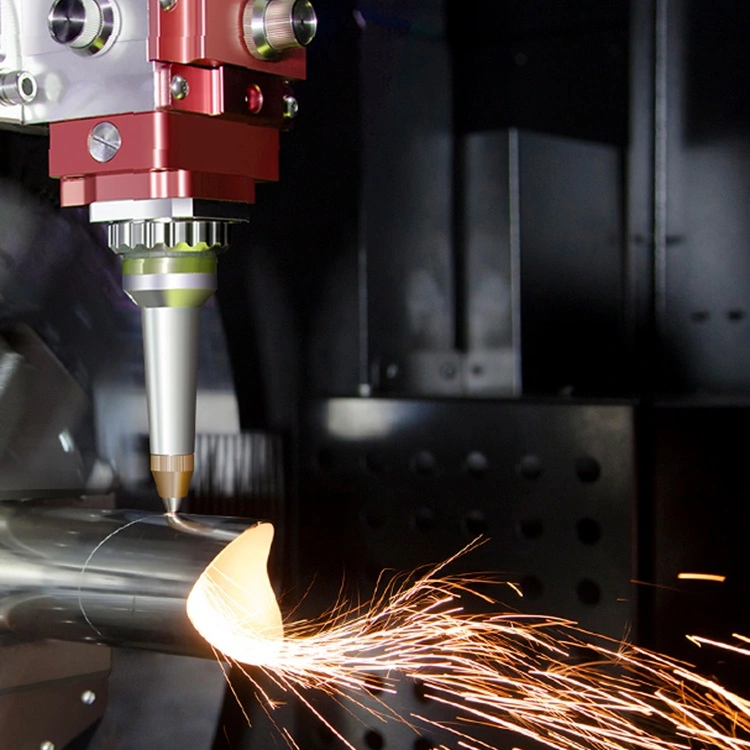
Az alapvető különbség a hagyományos nagy teherbírású vágási módszerekhez képest mélyreható. Állítsuk szembe a plazma- és oxi-üzemanyag-vágással:
-
Precíziós és hőhatású zóna (HAZ):A plazma- és oxigén-tüzelőanyag-vágás olyan magas hőmérsékletű folyamatok, amelyek nagy HAZ-t hoznak létre, ami jelentős anyagtorzuláshoz, élek keményedéséhez és széles bevágáshoz vezet. Nagy teljesítményű lézervágásunk kivételesen kicsi, fókuszált hőbevitelt produkál. Ez minimális HAZ-t eredményez, gyakorlatilag nincs hőtorzulás a megmaradt anyagon, és keskeny bevágást tesz lehetővé, amely bonyolult kontúrokat és az alkatrészek szorosabb egymásba ágyazását teszi lehetővé, drasztikusan javítva az anyagfelhasználást.
-
Vágásminőség és kikészítés:A hagyományos módszerek gyakran ferde élt, salakot (újra megszilárdult salakot) és oxidált réteget hagynak maguk után, amely kiterjedt másodlagos csiszolást vagy megmunkálást igényel. Eljárásunk egyik legfontosabb előnye, hogy a lézer négyszögletes, sima és gyakran "hegesztésre kész" vágási élt biztosít. Ez csökkenti vagy kiküszöböli az utófeldolgozási időt és költséget, ami kritikus tényező a nehéz gyártásnál, ahol a kézi megmunkálás munkaigényes.
-
Sokoldalúság és automatizálás:Míg a plazma olyan fényvisszaverő anyagokkal küszködik, mint az alumínium és a sárgaréz, és az oxigén-üzemanyag csak a vasfémekre korlátozódik, a nagy teljesítményű szálas lézerek sokféle anyagot képesek vágni – a lágyacéltól és a rozsdamentes acéltól az alumíniumig, rézig és sárgarézig – anélkül, hogy magának a lézergenerációnak a gázforrását megváltoztatnák. Ezenkívül a lézeres vágás zökkenőmentesen integrálható a modern CNC vezérlésekkel és az automatizált anyagmozgató rendszerekkel. Gyártóhelyiségünk automatizált be- és kirakodással rendelkezik, amely lehetővé teszi a megszakítás nélküli, világítás nélküli működést, ami a nagy volumenű, nehéz lemezes projektek játékmódja.
-
Sebesség és üzemeltetési költség:Vékony és közepes lemezeknél a lézervágás lényegesen gyorsabb. Nagyon vastag lemezeknél (például 30 mm felett) a nyers vágási sebesség hasonló lehet a plazmához, de ha figyelembe vesszük a kiváló élminőséget, amely kiküszöböli a másodlagos munkát, a teljes munkaidő gyakran alacsonyabb. A működési költségek árnyalt képet mutatnak. Míg a kezdeti tőkebefektetés magasabb, a fogyóeszközök költségei (lézergázok kontra plazmaelektródák és fúvókák) és a szálas lézerek elektromos hatékonysága a legtöbb gyártási forgatókönyvben alacsonyabb vágási méterenkénti költséget eredményeznek, különösen, ha figyelembe vesszük a holisztikus gyártási munkafolyamatot.
A Tianjin Shenghui Metal Products Co., Ltd.-nél szerzett tapasztalataink szerint a műszak nem csak egy új gép vásárlásáról szólt. Ez a teljes gyártási filozófiánk stratégiai átalakítása volt, az első vágástól kezdve a precizitást helyezte előtérbe, hogy minimalizálja a későbbi szűk keresztmetszeteket és maximalizálja a projekt általános hatékonyságát.
Miért elengedhetetlen a nagy teljesítményű lézeres vágás műszakilag és gazdaságilag a nehéz munkákhoz?
A nagy teljesítményű lézervágás alapvető természete a nagy igénybevételű gyártáshoz a műszaki előnyök konvergenciájában gyökerezik, amelyek közvetlenül gazdasági haszonnal járnak. Megoldja a tartós ipari fájdalompontokat.
Technikai követelmények:
-
Vastag szakaszok átvágása:A hatalom a legfontosabb. Nagy teljesítményű lézereinkkel (15 kW+) folyamatosan, kiváló minőségben vághatunk át lágyacélt 50 mm-ig és még tovább. A megnövelt teljesítmény nagyobb előtolási sebességet tesz lehetővé még ilyen vastagságok mellett is, megőrizve a termelékenységet. Ez a képesség elengedhetetlen a szerkezeti vázak, a hajóépítő és a bányászati berendezések összetevőihez.
-
A hőbevitel kezelése a szerkezeti integritás érdekében:A nehéz gyártmányok gyakran kritikus hegesztéseket igényelnek a vágott élek közelében. A plazmából származó nagy HAZ veszélyeztetheti az alapfém tulajdonságait, ami további lépéseket igényel. A lézer alacsony hőbevitele megőrzi az alapanyag metallurgiai integritását, így erősebb, kiszámíthatóbb hegesztési varratokat biztosít, és csökkenti az összeszerelt szerkezetek torzulási kockázatát. Ez a megbízhatóság gyárunk minőségbiztosításának sarokköve.
-
Kompromisszumok nélküli komplexitás:A nagy teherbírás nem azt jelenti, hogy egyszerű. Az alkatrészek gyakran bonyolult kivágásokat, belső kontúrokat és precíziós furatokat igényelnek a csavarokhoz és a hidraulikához. A fejlett CAD/CAM szoftver által vezérelt lézeres vágás ugyanolyan egyszerűen hajtja végre ezeket az összetett geometriákat, mint az egyenes vonal, ami a hagyományos módszerekkel hihetetlenül időigényes és költséges.
-
Ismételhetőség és digitális integráció:Minden alkatrész az első tökéletes digitális másolata. Ezt az ismételhetőségi szintet manuálisan lehetetlen elérni, és még kézi CNC plazmával is nehéz. Biztosítja a felcserélhetőséget az összeszerelés során, ami létfontosságú a nagyszabású projekteknél és a karbantartási alkatrészek cseréjénél.
Gazdasági szükségletek:
-
A teljes birtoklási költség (TCO) csökkentése:Míg az előzetes költség magasabb, a TCO kedvező. A megtakarítások a következőkben nyilvánulnak meg:
- Anyagmegtakarítás: A továbbfejlesztett beágyazószoftver keskeny bevágással kombinálva 2-8%-kal javíthatja az anyaghozamot, ami jelentős megtakarítást jelent a drága nehéz lemezeken.
- Munkaköltség csökkentése: Az automatizálás csökkenti az alkatrészenkénti közvetlen kezelői időt. Ennél is fontosabb, hogy a másodlagos kikészítés (csiszolás, marás) csökkentése vagy megszüntetése jelenti a legjelentősebb munkaerő-megtakarítást.
- Fogyasztás- és energiahatékonyság: A szálas lézerek fali dugaszoló hatásfoka több mint 40%, messze felülmúlja a CO2 lézereket vagy az oxigén-üzemanyag állandó gázfogyasztását.
-
Új üzleti modellek engedélyezése:Lézeres vágási szolgáltatásaink gyorsasága és rugalmassága lehetővé teszi számunkra, hogy a sürgős kéréseket és a rövid távú projekteket nyereségesen válaszoljuk meg. Megvalósíthatóbbá teszi az éppen időben történő gyártást a nehéz alkatrészek esetében, csökkentve az ügyfelek készletköltségeit.
-
A minőség mint gazdasági hajtóerő:Az első alkalommal tökéletesen illeszkedő alkatrészek szállítása kiküszöböli a költséges utómunkálatokat és az ügyfél összeszerelősorának késését. Ez a megbízhatóság hosszú távú partneri kapcsolatokat épít ki, és csökkenti ügyfeleink rejtett költségeit, így a Tianjin Shenghui Metal Products Co., Ltd. által nyújtott szolgáltatásunk értékvezérelt választássá válik, nem csupán költségtételként.
A gazdasági érv egyértelmű: a nagy teljesítményű lézervágás a költséghelyet (vágás és előkészítés) stratégiai előnnyé alakítja, lehetővé téve a gyártók számára, hogy versenyképesebb ajánlatokat tegyenek összetett projektekre, miközben megóvják haszonkulcsukat.
Melyek a legfontosabb paraméterek a nagy teljesítményű lézeres vágógépekben?
A nagy teljesítményű lézervágó rendszer kiválasztása és működtetése nem csak a teljesítményen múlik. A kulcsparaméterek összjátékának megértése az, ami lehetővé teszi egy olyan gyár számára, mint a miénk, hogy optimalizálja a teljesítményt a nagy teherbírású anyagokhoz. Itt részletezzük a képességünket meghatározó kritikus specifikációkat.
|
Paraméter
|
Tipikus hatótávolság nagy igénybevételre
|
Hatás a gyártásra és a megvalósításunkra
|
| Lézer teljesítmény |
6 kW - 30 kW+ |
Diktálja a maximális vastagságot és a vágási sebességet. Elsődleges gyártógépeink 15 kW-os és 20 kW-osak, optimális egyensúlyt kínálva a 25-50 mm-es acél nagy sebességű vágásához, az élminőség megőrzése mellett. A teljesítmény közvetlenül befolyásolja a teljesítményünket. |
| Sugárminőség (BPP) |
< 2 mm*mrad (az alacsonyabb jobb) |
Talán kritikusabb, mint a nyers erő. A tompított fénysugár paraméterű termék feszesebb, fókuszáltabb fénysugarat jelent. Ez finomabb vágásokat, kisebb bevágásokat tesz lehetővé, és adott erővel vastagabb anyagokat is vághat. Ez a titka a minőségi éleinknek vastag lemezen. |
| Vágóágy mérete és kapacitása |
Gyakran 6 m x 2,5 m vagy nagyobb; 20-40 tonna terhelhetőség |
Meghatározza a feldolgozható lemez méretét és súlyát. Rendszereinket teljes méretű, nehéz lemezekhez tervezték, robusztus tartószerkezetekkel, amelyek megakadályozzák a megereszkedést a vágás során, így biztosítva a pontosságot a teljes mederben. |
| Lineáris hajtás és pozicionálási pontosság |
Pozícionálási pontosság: ±0,05mm/m, Ismételhetőség: ±0,03mm |
Biztosítja a méretpontosságot nagy, nehéz alkatrészeken. A nagy teljesítményű lineáris hajtások és a merev gépkonstrukció megőrzi ezt a pontosságot még nagy gyorsulások és vastag anyag súlya esetén is, ami alapvető fontosságú alkatrészünk konzisztenciájához. |
| Segédgázrendszer és nyomás |
Nagynyomású oxigén (vastag acélhoz 500 psi-ig), nitrogén (kiváló minőségű élekhez) |
A gáz kémiája és nyomása kulcsfontosságú a folyamatszabályozáshoz. Vastag metszetű vágáshoz nagy tisztaságú oxigént használunk, hogy exoterm reakciót hozzunk létre, amely növeli az energiabevitelt. Rozsdamentes acél és alumínium esetében a nagynyomású nitrogén (25 bar-ig) tiszta, oxidmentes éleket eredményez. Rendszereink robusztus gázszállítással rendelkeznek az állandó nyomás fenntartása érdekében. |
| Fúvóka technológia és vágófejek |
Automatikus fúvókaváltók, kapacitív magasságérzékelők |
Az automatizálás kulcsfontosságú az üzemidő szempontjából. Fejeink automatikus fúvókatisztítással és -cserével rendelkeznek, az optimális vágási feltételeket fenntartva. A fejlett magasságérzékelők precíz leállási távolságot tartanak fenn, még az elvetemült vagy egyenetlen lemezeken is – ez gyakori kihívás a nehéz gyártás során. |
| Vezérlőrendszer és szoftver |
Fejlett CNC anyagadatbázissal |
A műtét agya. Rendszereink kifinomult szoftvert használnak, előre optimalizált paraméterekkel több ezer anyag-vastagság-teljesítmény kombinációhoz. Ez lehetővé teszi kezelőink számára, hogy a beágyazásra és a munkafolyamatokra összpontosítsanak, és ne a manuális paraméterek kitalálására, így biztosítva az optimális eredményt az első vágástól kezdve. |
A Tianjin Shenghui Metal Products Co., Ltd.-nél végzett napi tevékenységünk során nem csak statikus számokként hagyatkozunk ezekre a paraméterekre. Folyamatosan finomhangoljuk ezeket folyamatszakértelemünk révén. Például a gáznyomás és a vágási sebesség optimalizálása egy adott tétel 40 mm-es AR400 kopásálló acélhoz mély tudásunk alkalmazása, amely biztosítja, hogy a legkeményebb kopásálló előírásoknak megfelelő alkatrészeket szállítsunk. Ez a technikai tudás, amely minden lézervágási munkába beépül, az, ami megkülönbözteti gyárunkat.
Hogyan hoznak kézzelfogható előnyöket a nagy teljesítményű lézervágó alkalmazások?
A nagy teljesítményű lézervágás alapvető szerepének bizonyítéka a valós alkalmazásokban a nehéziparban. Vizsgáljuk meg a konkrét felhasználási eseteket, ahol képességeink mérhető eredményeket hoznak.
Bányászati és földmunkagépek:
-
Alkatrészek:Kanálfogadapterek, láncszemek, alvázrészek, kopólemezek, szerkezeti támasztékok.
-
Megvalósult előnyök:Ezek az alkatrészek rendkívüli tartósságot igényelnek. A lézeres vágás lehetővé teszi a Hardox és más kopóacélok precíz profilozását minimális hőbevitellel, megelőzve a korai repedést vagy meghibásodást. A pontosság tökéletes illeszkedést biztosít a későbbi keményítéshez vagy hegesztéshez, meghosszabbítva az alkatrészek élettartamát. Egy közelmúltbeli projektünkben összetett kopólemez-kontúrok lézervágása 15%-kal csökkentette a megrendelő összeszerelési idejét az illesztési csiszolás kiküszöbölése miatt.
Építési és szerkezeti acél:
-
Alkatrészek:Csatlakozólapok, szegélyek, gerendavégek, egyedi konzolok, építészeti elemek.
-
Megvalósult előnyök:A gyorsaság és a pontosság a király. A nagy teljesítményű lézerek gyorsan meg tudják dolgozni a vastag, több csavarlyukakkal és összetett formájú csatlakozólemezeket. A pontosság biztosítja, hogy a furatok tökéletesen illeszkedjenek a terepen, kiküszöbölve a költséges dörzsárazást vagy a terepi módosításokat. Beágyazószoftverünk minimalizálja ezekből a jellemzően kisebb, de sok részből származó selejt mennyiségét, közvetlenül javítva ügyfeleink projekteredményeit.
Nehézszállítási és mezőgazdasági gépek:
-
Alkatrészek:Keretsínek, tengelytartók, fülkeszerkezetek, betakarítókések, váltóházak.
-
Megvalósult előnyök:Ezek az alkalmazások vastag anyagokat összetett geometriákkal kevernek össze. A lézeres vágás mindkettőt zökkenőmentesen kezeli. Az a képesség, hogy a hidraulikus vezetékek számára tiszta lyukakat közvetlenül a vastag keretelemekbe lehet vágni, hegesztésre készen, ésszerűsíti a teljes gyártási csővezetéket. Lézeres vágásunk konzisztenciája azt jelenti, hogy a gyártás során minden alkatrész azonos, ami döntő fontosságú az összeszerelősoros gyártásban.
Energia és infrastruktúra:
-
Alkatrészek:Szélturbina alkatrészek (karimák, konzolok), nyomástartó edény szegmensek, szerkezeti csomópontok hidakhoz, áramtermelő ház.
-
Megvalósult előnyök:Itt a minőség és a tanúsítás a legfontosabb. A lézervágásból származó tiszta, salakmentes élek kiváló hegesztés-előkészítő felületet biztosítanak, ami nagyobb integritású hegesztési varratokat eredményez, amelyek szigorú röntgen- vagy ultrahangos vizsgálaton is átmennek. A CNC lézervágás digitális nyomon követhetősége – ahol minden vágás hitelesített rajzból származik – támogatja az ezekben a szektorokban megkövetelt szigorú dokumentációt.
Mindezen alkalmazások esetében az általunk megfigyelt és partnereink számára biztosított kézzelfogható előnyök a következők:Csökkentett átfutási idő(gyorsabb vágás + kevesebb másodlagos munka),Továbbfejlesztett tervezési szabadságAlacsonyabb teljes projektköltség (anyagmegtakarítás és munkaerő-csökkentés révén), ésTovábbfejlesztett termékteljesítmény(jobban illeszkedő, kiváló élintegritású alkatrészek révén). Üzemünkben nap mint nap látjuk, hogy a nagy teljesítményű lézervágás hogyan alakítja át az ambiciózus terveket megbízható, nagy teherbírású valósággá.Tianjin Shenghui Metal Products Co., Ltd.és ügyfeleink.
Mit hoz a jövő a nehéz gyártású lézeres vágás számára?
Az evolúció még korántsem ért véget. A pálya a még nagyobb integráció, intelligencia és képesség felé mutat, megszilárdítva a lézervágás központi szerepét.
-
Teljesítménynövelés és folyamatfinomítás:A lézerteljesítmény tovább növekszik, így rutinszerűbbé válik az 50 mm-nél nagyobb acélvágás nagy sebességgel. A hangsúly azonban az „intelligens energiagazdálkodásra” kerül – a teljesítmény, a frekvencia és a sugármód dinamikus beállítása vágás közben, hogy optimalizálja a különböző jellemzőket (pl. nagy sebesség vékony szalagokon, nagy teljesítmény vastag falakon) egyetlen alkatrészen belül, tovább javítva a ciklusidőket és az élek minőségét.
-
Hiperautomatizálási és világítástechnikai gyárak:A lézervágás integrációja az upstream és downstream folyamatokkal elmélyülni fog. Teljesen automatizált sorokat képzelünk el, ahol a nyerslemezt tárolják, előhívják, lézerrel vágják, válogatják, majd robothegesztőcellákba szállítják – mindezt minimális emberi beavatkozással. Az automatizálásba való befektetésünk egy lépés e jövő felé, maximalizálva nagy teljesítményű lézervágó eszközeink kihasználtságát a hét minden napján, 24 órában.
-
AI és prediktív folyamatvezérlés:A mesterséges intelligencia a koncepciótól a szabványos eszközig fog áttérni. A gépi tanulási algoritmusok valós időben elemzik az érzékelőadatokat (visszaverődés, olvadékmedence figyelése), hogy előre jelezzék és kijavítsák az olyan hibákat, mint a salakképződés vagy az átszúrási hibák, mielőtt azok bekövetkeznének, garantálva az első rész helyességét és csökkentve a drága anyagok selejtét.
-
Hibrid gyártás:A szubtraktív (vágás) és az additív (felépítés) gyártás közötti határ elmosódik. A lézervágó fejeket ugyanazon a gépen integrálják a lézeres fémleválasztó (LMD) fejekkel. Ez lehetővé teszi egy alkatrész lemezből történő kivágását, majd összetett funkciók vagy kopásálló burkolat hozzáadását egyetlen összeállításban, új lehetőségeket nyitva meg a javításban és az összetett alkatrészkészítésben.
-
Fenntarthatósági hajtóerő:A szálas lézerek eredendő hatékonysága jelentős előnyt jelent majd. Az anyagpazarlás csökkentése az optimális beágyazás révén, az alkatrészenkénti alacsonyabb energiafogyasztás, valamint az egyéb vágási módszerekkel összefüggő számos vegyszeres tisztítási folyamat kiküszöbölése a lézervágást a zöldebb választásnak tekinti. Ez összhangban van a fenntartható gyártási gyakorlatok iránti növekvő keresettel iparágunkban.
Egy olyan előretekintő gyártó esetében, mint a Tianjin Shenghui Metal Products Co., Ltd., DNS-ünk része, hogy lépést tartsanak ezekkel a trendekkel. Elkötelezettségünk az, hogy ne csak alkalmazzuk a technológiát, hanem megértsük és felhasználjuk ügyfeleink jövőbeli kihívásainak megoldására. A nagy teherbírású gyártás jövője digitális, automatizált és lézerközpontú, és gyárunk ennek a jövőjének az élére épül.
Következtetés
A bizonyítékok elsöprőek. A nagyteljesítményű lézervágás a fejlett alternatíva helyett alapvető, alapvető technológiává vált minden komoly, nagy teherbírású fémgyártó számára. A modern gyártási igények kritikus hármasával foglalkozik:jobb minőség, alacsonyabb költségek és rövidebb forgalomba hozatali idő.A vastag anyagok precíz vágására való műszaki képesség, minimális hőbevitel és kivételes élminőség, valamint a csökkentett munkaerő, az anyagmegtakarítás és a folyamatintegráció gazdasági előnyei vitathatatlan versenyelőnyt teremtenek.
A Tianjin Shenghui Metal Products Co., Ltd.-nél ezt a technológiát gyártásunk sarokkövévé tettük. Szakértelmünk nem csak a gépek birtoklásában rejlik; ez a folyamatparaméterek elsajátítása, integrálása szélesebb gyártási munkafolyamatunkba, és ennek a képességnek az alkalmazása ügyfeleink komplex kihívásainak megoldására a legigényesebb ágazatokban.
Ha a projektjei nehéz lemezeket, összetett geometriákat és megbízható, kiváló minőségű alkatrészeket igényelnek, a fejlett, nagy teljesítményű lézervágással felszerelt gyártóval való együttműködés már nem kötelező – ez elengedhetetlen. Meghívjuk Önt, hogy értékelje következő projektje teljes költségét és ütemtervét, figyelembe véve a megközelítésünk által elérhető holisztikus megtakarításokat.
Készen áll arra, hogy megtapasztalja a nagy teljesítményű lézervágás pontosságát és hatékonyságát nagy igénybevételű gyártási igényeinek megfelelően? Lépjen kapcsolatba mérnöki csapatunkkala Tianjin Shenghui Metal Products Co., Ltd.-nél ma konzultációra. Ossza meg rajzait vagy specifikációit, és engedje meg, hogy részletes elemzést adjunk arról, hogy lézervágási képességeink hogyan tudják optimalizálni a tervezést, csökkenteni a költségeket és felgyorsítani a projekt ütemezését.
Gyakran Ismételt Kérdések (GYIK)
Miért válik elengedhetetlenné a nagy teljesítményű lézeres vágás a nagy teherbírású fémgyártáshoz?
1. kérdés:Mi a fő oka annak, hogy a nagy teherbírású gyártók nagy teljesítményű lézervágásra váltanak plazma helyett?
Válasz:Az elsődleges hajtóerő a teljes költség és a minőségi előny. Míg a plazma alacsonyabb kezdeti gépköltséggel rendelkezik, a nagy teljesítményű lézervágás kiváló vágási minőséget kínál, amely gyakran kiküszöböli a költséges másodlagos megmunkálást vagy köszörülést, sokkal nagyobb pontosságot biztosít az összetett alkatrészekhez, és szorosabb anyagbeágyazást tesz lehetővé a hulladék csökkentése érdekében. A projekt teljes életciklusa során – figyelembe véve az anyaghozamot, a befejezéshez szükséges munkaerőt és az összeszerelést – a lézervágás hatékonyabbnak és költséghatékonyabbnak bizonyul a nagy igénybevételű alkalmazások széles körében.
2. kérdés:Milyen vastag anyagot tudnak hatékonyan vágni a nagy teljesítményű lézerek ipari alkalmazásokhoz?
Válasz:A hatékony vágási vastagság függ az anyag típusától, a lézerteljesítménytől és a kívánt élminőségtől. Enyhe acél esetén egy 15 kW-os lézer nagy sebességgel akár 25-30 mm-t is tisztán vághat, és megfelelő paraméterekkel akár 40-50 mm-t is képes feldolgozni. A 20-30 kW-os lézereknél ez a felső határ 50-60 mm-re és még tovább terjed. Rozsdamentes acél és alumínium esetében a maximális tiszta vágási vastagság jellemzően kisebb, de még mindig jelentős (pl. 25-35 mm 20 kW-nál). Kulcsfontosságú, hogy konzultáljon egy szakértővel, például a mi csapatunkkal, hogy az adott anyagkeverékhez igazítsa a teljesítményt.
3. kérdés:A lézer magas hője meggörbíti a vastag fémlemezeket?
Válasz:Ezzel ellentétben a nagy teljesítményű lézervágás *kevesebb* vetemedést okoz, mint a plazma- vagy oxigén-üzemanyag-vágás a legtöbb vastagságnál. Ennek az az oka, hogy a hőbevitel erősen koncentrált és gyorsan mozog. A lokalizált terület gyorsan felmelegszik és lehűl, minimálisra csökkentve a hő terjedését a környező anyagba (a hőhatás zóna). Ez kulcsfontosságú előny, mivel megőrzi a megmaradt lemez síkságát és a vágott rész geometriáját, csökkentve a vágás utáni egyengetési munkát.
4. kérdés:A lézeres vágás gazdaságos kis tételben vagy egyszeri nehéz alkatrészeknél, vagy csak tömeggyártásnál?
Válasz:Kifejezetten gazdaságos kis tételek és prototípusok esetén. A beállítás tisztán digitális – CAD-fájl betöltése –, nincs szükség fizikai szerszámokra vagy sablonokra. Ez azt jelenti, hogy gyakorlatilag nincs beállítási költség vagy időkülönbség egy vagy száz alkatrész vágása között. Ez a rugalmasság ideálissá teszi egyedi gyártáshoz, prototípus-készítéshez és karbantartási/javítási/műveleti (MRO) alkatrészekhez, lehetővé téve egyedi, összetett alkatrészek költséghatékony gyártását.
5. kérdés:Mik a korlátai vagy kihívásai a nagy teljesítményű lézervágásnak nagyon vastag (pl. 50 mm+) szerkezeti acélon?
Válasz:A vastagság extrém felső végén a kihívások közé tartozik a tökéletesen négyzet alakú bevágás elérése a teljes mélységben (elképzelhető a kúposodás), a szükséges nagy segédgáz nyomás és fogyasztás kezelése, valamint a vágási sebesség fenntartása a túlzott olvadás megakadályozása érdekében. A vágott él kissé durvább felületű lehet a vékonyabb vágásokhoz képest. Ezekhez az extrém alkalmazásokhoz a folyamat alapos paraméteroptimalizálást igényel tapasztalt technikusok által. Gyakran a legvastagabb szakaszok (például 60 mm feletti) esetében a folyamatok kombinációja – például a profil lézeres vágása, majd az él megmunkálása a hegesztési előkészítéshez – lehet a leghatékonyabb megoldás. Ezt eseti alapon értékeljük a legjobb eredmény érdekében.
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик